客服热线:
 手机版







| 品牌超集数控 | 有效期至长期有效 | 最后更新2026-11-17 17:44 |
| 加工范围800*550*550 | 数控系统新代22MA | 主轴BT40 |
| 浏览次数8 |
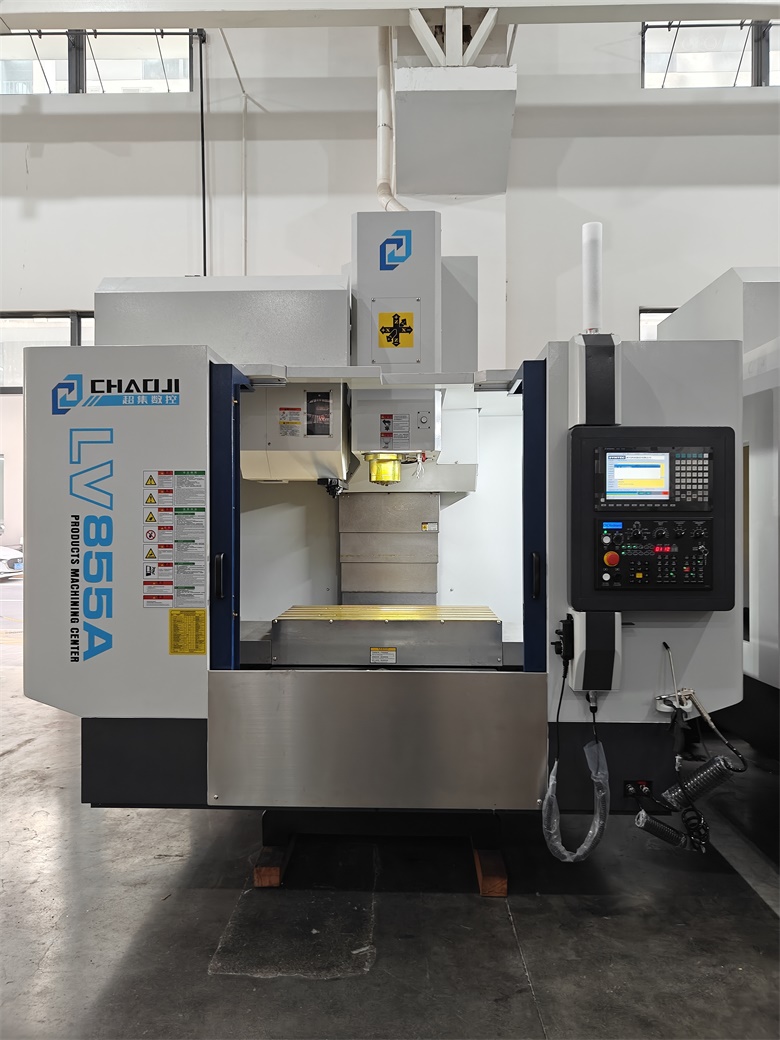
超集数控 855立式加工中心|新代系统 压铸件铣面钻孔攻丝
【产品定位】
LV855立式加工中心,专为压铸模架、压铸模仁/型腔、铝合金压铸件后加工场景设计的中等规格高刚性机型。
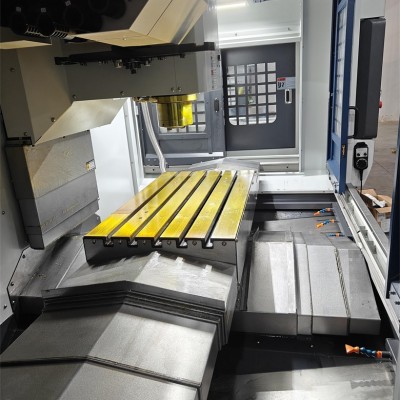
X/Y/Z行程800/550/550mm,工作台1000×550mm,填补850机型在480–520mm宽度工件上的刚性短板,同时避免860机型带来的预算冗余。
【压铸场景核心卖点】
① Y轴550mm,压铸模架装夹“留得住刚性”
压铸模定模框、模架宽度常见于480–520mm区间。850机型Y轴500mm,刀具逼近行程末端时滑块靠近导轨边缘,切削刚性衰减,型腔侧壁易出振纹;855的Y轴550mm让500mm宽模架装夹后刀具仍剩约50mm有效行程,全程在刚性区间内切削,侧壁垂直度更稳,不必靠降参数迁就表面质量。Z轴550mm为中等深度型腔(100–150mm)留出充足的退刀换刀空间,减少刀具与工件顶部干涉。
② 高刚性机身,应对压铸模具钢与压铸件重切削
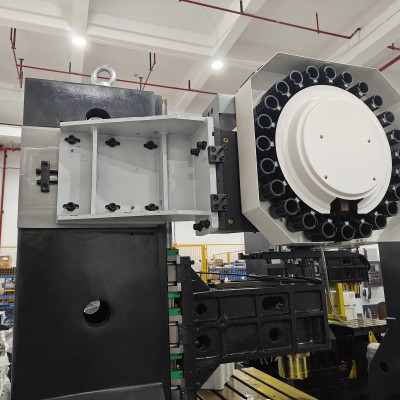
床身/立柱/主轴箱采用HT300级铸铁,经时效处理释放内应力,重切削工况下抑制振动。压铸模具常用的H13等耐热合金钢加工难度大,855凭借结构刚性和BT40主轴扭矩,可完成模仁深腔开粗、曲面精修,并延长刀具寿命。对铝合金压铸件(电机壳体、变速箱壳体、电池包支架等),高刚性床身配合合理切削参数,兼顾薄壁件防变形与批量一致性。
③ 一次装夹,多工序集中完成
标配24把圆盘刀库,支持铣面、钻孔、镗孔、攻丝集中加工。压铸件后加工中常见的多面孔系、密封面铣削、安装孔钻孔攻丝,尽可能一次装夹完成,减少重复定位误差和周转时间。工作台1000×550mm比850机型宽出50mm,批量压铸件可多排一列装夹,单次产出更高。
【技术参数】
| 项目 | 参数 |
|---|---|
| X/Y/Z行程 | 800 / 550 / 550 mm |
| 工作台尺寸 | 1000 × 550 mm |
| 工作台最 大承重 | 500–600 kg(视配置) |
| 主轴锥孔 | BT40 |
| 主轴转速 | 10000 rpm(可选更高转速配置) |
| 刀库 | 24把圆盘机械手刀库 |
| 定位精度 | ±0.005(视检测标准与配置) |
| 重复定位精度 | ±0.005 mm |
| 数控系统 | 三菱 / 新代(按需选配) |
【适用工件】
-
压铸模具:模架、定模框、模仁、型腔镶件(H13、SKD61等)
-
铝合金压铸件:新能源汽车电机壳体、变速箱壳体、电池包支架、底盘连接件
-
通用压铸后加工:泵体、阀体、箱体类铸件的铣面、钻孔、攻丝


&tel=18925787050&work=0769 2688 2206&email=&org=东莞超集数控机床有限公司&adr=广东省东莞市大朗镇大朗富丽东路168号6栋&url=https://yzw.cc/index.php?homepage=cjsk18925787050)